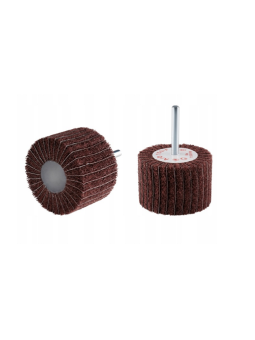
Dílenské příslušenství
Při zpracování nerezové oceli nerozhoduje jen výkon brusky nebo vrtačky. Stejně důležitý je nástroj, který se do stroje upne. Jiný kotouč je potřeba pro úzký řez tenkostěnné trubky, jiný pro srovnání svaru a další pro odstranění oxidace bez zbytečného úběru základního materiálu.
Právě záměna jednotlivých nástrojů bývá příčinou zbytečně dlouhé práce. Hrubým brusivem lze rychle odstranit svar, ale hluboké rýhy potom vyžadují několik dalších kroků. Filcový kotouč vytvoří vysoký lesk pouze na dobře připraveném povrchu. A kvalitní HSS-Co vrták se může rychle otupit, pokud pracuje při nevhodných otáčkách bez dostatečného posuvu a chlazení.
V nabídce NEREZINOX proto najdete dílenské příslušenství rozdělené podle jednotlivých operací: vrtáky, řezné kotouče, lamelové brusivo, čisticí nástroje, brusná rouna, lešticí kotouče i přípravky pro chemické ošetření svarů.
Než začnete vybírat konkrétní výrobek, pomůže jednoduché rozdělení:
| Co potřebujete udělat | Vhodný typ nástroje | Co je při výběru důležité |
|---|---|---|
| Rozdělit plech, trubku nebo profil | Řezný kotouč pro INOX | Tloušťka kotouče, průměr, maximální otáčky |
| Vyvrtat otvor | HSS-Co vrták | Průměr, geometrie hrotu, otáčky, chlazení |
| Srovnat svar nebo hranu | Lamelový brusný kotouč | Zrnitost, typ brusiva, kontrola úběru |
| Odstranit oxidaci nebo starý povlak | Čisticí kotouč / rouno | Pracovní otáčky, míra úběru základního materiálu |
| Připravit hladký pohledový povrch | Jemnější brusivo | Návaznost zrnitostí a směr broušení |
| Vytvořit vysoký lesk | Filcový kotouč + lešticí pasta | Kvalita předchozího broušení |
| Chemicky ošetřit svarovou oblast | Mořicí přípravek | Bezpečnostní list, OOPP, technologický postup |
Proč vyžaduje zpracování nerezu správně zvolené dílenské příslušenství?
U nerezové oceli se při obrábění rychle projeví dvě věci: vznik tepla a stav výsledného povrchu. Nástroj, který neřeže nebo nebrousí správně, začne po materiálu klouzat. Energie se místo úběru mění na teplo a obrobek i nástroj se zbytečně zahřívají.
Při vrtání to vede k rychlejšímu opotřebení ostří. Při řezání nebo broušení mohou vznikat náběhové barvy, hlubší stopy nebo lokální deformace tenkého plechu. U pohledového výrobku se navíc každá chyba projeví při finálním dokončení.
Druhým tématem je čistota. Nástroje používané na nerez je vhodné oddělit od brusiva a kartáčů, které předtím pracovaly s běžnou uhlíkovou ocelí. Přenesené železné částice mohou na nerezovém povrchu vytvořit místa, kde se později objeví korozní zabarvení.
V praxi proto nestačí zvolit pouze „kotouč na kov“. U každé operace je potřeba vědět:
- zda je nástroj výrobcem určený pro nerez,
- jaký úběr materiálu potřebujete,
- jaký povrch má po operaci zůstat,
- jestli bude následovat svařování, jemné broušení nebo leštění,
- v jakém rozsahu otáček může nástroj bezpečně a účinně pracovat.
Nejčastější chyby při řezání, vrtání a broušení nerezu
Typickým problémem není nízký výkon stroje, ale naopak snaha urychlit práci větším tlakem nebo vyššími otáčkami.
Při vrtání příliš vysoké otáčky v kombinaci se slabým posuvem způsobí, že ostří nevytváří správnou třísku a zahřívá se. U brusky má podobný efekt dlouhé držení kotouče na jednom místě. Svar sice rychle zmizí, ale vedle něj může vzniknout prohlubeň.
Časté jsou také chyby při volbě návaznosti brusiva. Přechod z velmi hrubé zrnitosti rovnou k jemnému dokončovacímu nástroji zpravidla práci nezkrátí. Jemný nástroj musí dlouho odstraňovat hluboké stopy z předchozího kroku.
- boční broušení řezným kotoučem,
- překračování maximálních otáček,
- vrtání tupým vrtákem,
- dlouhé broušení jednoho místa,
- použití filcu na povrch s hlubokými rýhami,
- použití agresivního brusiva tam, kde stačí čisticí rouno,
- používání stejného kontaminovaného brusiva na uhlíkovou ocel i nerez.
Řezání nerezu: Jak vybrat správný řezný kotouč?
Při dělení nerezu má kvalita řezu přímý vliv na následující operaci. Úzká a čistá řezná spára znamená méně materiálu k začištění. Široký nebo přehřátý řez naopak zvyšuje množství práce před svařováním nebo finálním broušením.
U řezného kotouče proto sledujte nejen průměr, ale také jeho tloušťku. Tenčí kotouč odebírá méně materiálu a vytváří užší spáru.
To je výhodné například u:
- tenkostěnných nerezových trubek,
- jeklů,
- menších profilů,
- nerezových plechů,
- pohledových dílů, kde chcete omezit rozsah následného broušení.
Řezný kotouč ale není brusný kotouč. Je určený pro zatížení hranou v řezu. Pokud po odříznutí potřebujete srovnat hranu nebo odstranit otřep, použijte nástroj určený k broušení.
Rhodius XTK6 EXACT: kdy dává smysl tloušťka 0,6 mm?
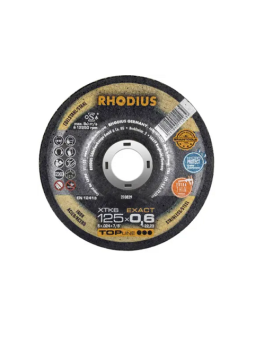
Pro přesné dělení tenkostěnných dílů je v nabídce Rhodius XTK6 EXACT 210829.
Kotouč má rozměr 125 × 0,6 × 22,23 mm. Maximální pracovní rychlost je 80 m/s.
Tloušťka 0,6 mm je praktická právě tam, kde je cílem vytvořit velmi úzký řez. Při dělení tenkostěnné trubky nebo profilu odstraní kotouč menší množství materiálu než silnější varianta. To následně zmenšuje plochu, kterou je potřeba začišťovat.
Kdy je XTK6 EXACT vhodná volba:
- přesné zkracování tenkostěnných profilů,
- řezání nerezových trubek,
- dělení plechu,
- práce, kde chcete omezit šířku řezu.
Kdy po něm nesahat: pokud potřebujete kotoučem zároveň srovnávat hranu. Tloušťka 0,6 mm je výhoda při řezu, nikoliv při bočním broušení.
Jak správně vrtat nerezovou ocel bez zničení vrtáku?
Při vrtání nerezové oceli se vyplatí sledovat především to, zda vrták skutečně řeže. Správně pracující ostří vytváří třísku. Pokud se špička pouze otáčí po povrchu a materiál téměř neubývá, vzniká hlavně tření. Vrták se zahřívá a ostří ztrácí řezivost.
Proto neexistuje jedno univerzální nastavení otáček pro vrtání nerezu. Průměr vrtáku přímo ovlivňuje obvodovou rychlost. Větší vrták proto při stejné požadované řezné rychlosti pracuje při nižším počtu otáček než malý.
Vedle otáček rozhoduje:
- přiměřený posuv,
- ostré ostří,
- pevné upnutí obrobku,
- vhodný řezný olej nebo jiné doporučené médium,
- pravidelný odvod třísky.
Kobaltové vrtáky HSS-Co DIN 338 pro vrtání nerezu
V nabídce NEREZINOX je kobaltový vrták HSS-Co DIN 338 v průměrech od 3 do 12 mm.
Vrták je vyrobený z rychlořezné oceli HSS-Co s obsahem 5 % kobaltu. Má přesně broušenou geometrii podle DIN 338, hrot s úhlem 135° Split Point a válcovou stopku.
Split Point má praktický význam hlavně při začátku vrtání. Hrot se lépe centruje a má menší tendenci sklouznout po hladkém povrchu.
Kobalt zvyšuje tepelnou odolnost HSS materiálu, není ale náhradou správného pracovního postupu. I HSS-Co vrták se při nevhodných otáčkách a nedostatečném posuvu může přehřát.
HSS-Co není automaticky řešení každého problému s vrtáním
Pokud nový HSS-Co vrták nevrtá podle očekávání, nemusí být chyba v nástroji. Nejdříve zkontrolujte:
- zda nejsou otáčky příliš vysoké,
- zda obsluha vytváří dostatečný posuv,
- zda vrták skutečně tvoří třísku,
- zda je použitý vhodný řezný olej,
- zda je obrobek pevně upnutý.
Broušení nerezových svarů, hran a rovných ploch
U svaru není cílem zbrousit co nejvíce. Cílem je odstranit pouze přebytek a zachovat geometrii okolního materiálu.
To je zvlášť důležité u tenkých plechů a trubek. Pokud se bruska drží dlouho v jednom místě, lze vedle svaru snadno vytvořit prohlubeň.
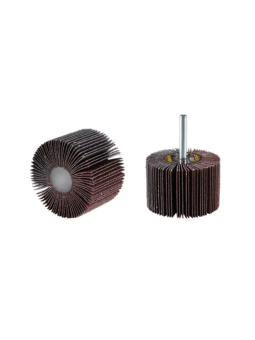
Lamelové brusné kotouče jsou pro podobné práce praktické díky kombinaci slušného úběru a lepší kontroly oproti velmi agresivnímu hrubému broušení.
Lamelový kotouč Rhodius VISION COOL LSZ F: výhoda není jen v brusivu
Zajímavým příkladem je Rhodius VISION COOL LSZ F 207078 v zrnitosti K60.
Kotouč používá zirkonové abrazivo a má tři průhledové výřezy. Právě ty přinášejí praktickou výhodu při srovnávání svarů: obsluha může během broušení lépe sledovat opracovávané místo.
U běžného plného kotouče je místo kontaktu při práci zakryté. Obsluha proto nástroj opakovaně odkládá a kontroluje, kolik svaru ještě zbývá. Průhledové výřezy tento interval zkracují.
Jak vybrat zrnitost a nepřidávat si zbytečnou práci
Zrnitost není ukazatel kvality. Je to údaj, který pomáhá zvolit správný stupeň úběru.
| Stav povrchu | Cíl | Logika výběru |
|---|---|---|
| Výrazné převýšení svaru | Rychlý kontrolovaný úběr | Hrubší brusivo |
| Svar téměř v rovině | Odstranit hrubé stopy | Střední zrnitost |
| Pohledový povrch | Sjednotit brusný obraz | Jemnější brusivo / rouno |
| Povrch bez hlubokých rýh | Předleštění | Velmi jemné dokončení |
| Připravený hladký povrch | Vysoký lesk | Filc + pasta |
Čištění nerezu bez zbytečného úběru základního materiálu
Ne každá změna barvy nebo povrchová vrstva vyžaduje klasické broušení.
Pokud potřebujete odstranit rez, zbytek nátěru, oxidaci nebo povrchovou nečistotu, agresivní lamelový kotouč může ubrat i materiál, který měl zůstat.
Pro tyto situace se používají čisticí kotouče a brusná rouna.
Brusný kotouč mění geometrii povrchu, čisticí nástroj má odstranit hlavně to, co na povrchu být nemá.
Rhodius SVS: proč není 9 630 ot./min. doporučená pracovní rychlost
Rhodius SVS 303151 má průměr 125 mm a otvor 22,23 mm. Maximální hodnota činí 9 630 ot./min.
To ale neznamená, že má nástroj běžně pracovat při 9 630 ot./min.
NEREZINOX u produktu uvádí optimální pracovní rozsah 3 000 až 7 000 ot./min. a zároveň doporučuje použití pouze na úhlových bruskách s regulací otáček.
Rozdíl je jednoduchý:
- maximální otáčky určují horní konstrukční limit,
- doporučené pracovní otáčky popisují rozsah vhodný pro samotnou aplikaci.
Kdy použít rouno místo lamelového kotouče?
Pokud je povrch geometricky správný a potřebujete jej pouze vyčistit nebo sjednotit, často není důvod začínat agresivním brusivem.
- odstranění lehké oxidace,
- příprava povrchu před další úpravou,
- sjednocení jemnější brusné kresby,
- práce na místech, kde nechcete výrazně ubírat základní materiál.
Jak správně leštit nerez od jemného broušení po vysoký lesk?
Největší část práce při leštění proběhne ještě před použitím filcu.
Povrch, který má získat vysoký lesk, musí být zbavený hlubokých stop. Pokud po broušení zůstane výrazná rýha, filc ji obvykle neodstraní. Okolní plocha se začne lesknout a rýha bude opticky ještě nápadnější.
Dobrá příprava znamená:
- rovnoměrně vybroušený povrch,
- žádné hluboké jednotlivé rýhy,
- odstraněné stopy po předchozí hrubé zrnitosti,
- sjednocený směr brusné kresby.
Rhodius FLS: filc až na správně připravený povrch
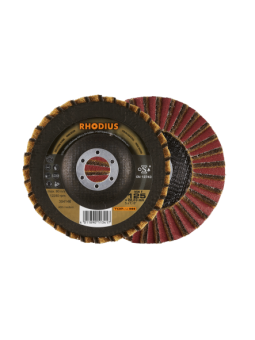
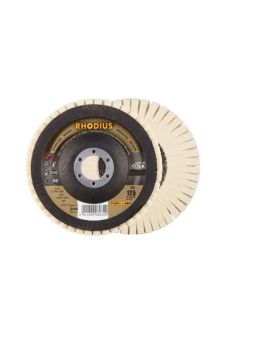
Pro předleštění a finální leštění je v nabídce Rhodius FLS 305372.
Jde o filcový lamelový kotouč o průměru 125 mm s upínacím otvorem 22,23 mm. Varianta používá měkkou plsť H25 a je určená pro předleštění i finální leštění v kombinaci s vhodnou lešticí pastou.
Lamelová konstrukce se dokáže lépe přizpůsobit tvaru než zcela tuhý rovný kotouč. To je výhodné například u nerezového potrubí, zábradlí, nádrží a zakřivených pohledových dílů.
Pokud vidíte hlubokou rýhu před leštěním, vraťte se o jeden nebo více brusných kroků zpět.
Moření nerezových svarů a odstranění náběhových barev
Mechanické broušení a chemické moření řeší odlišné problémy.
Brusivo fyzicky odebírá nebo strukturuje povrch. Moření chemicky působí na oxidické vrstvy vzniklé mimo jiné při svařování.
Typickým příkladem jsou náběhové barvy v tepelně ovlivněné oblasti kolem svaru.
Mořicí pasta Derustit 4120T a bezpečnost práce
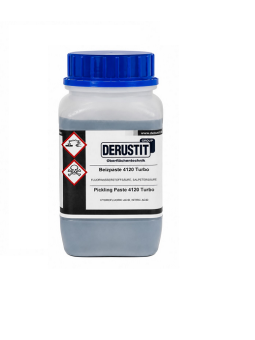
V sortimentu je dostupná mořicí pasta Derustit 4120T v balení 2 kg. Produkt je určený k odstranění oxidických vrstev a svarových náběhových barev ze svarových švů a tepelně ovlivněných oblastí nerezové oceli.
Mořicí přípravky obsahují silné kyseliny a nelze s nimi zacházet jako s běžným čisticím prostředkem. Při práci je nutné řídit se aktuálním bezpečnostním listem konkrétního výrobku, používat předepsané osobní ochranné prostředky a zajistit odpovídající podmínky na pracovišti.
Co použít při konkrétní práci?
| Situace | Vhodné řešení | Čemu se vyhnout |
|---|---|---|
| Potřebujete úzký řez v tenkostěnném profilu | Tenký řezný kotouč pro INOX | Bočnímu broušení řezným kotoučem |
| Vrták se při vrtání nerezu rychle zahřívá | Zkontrolovat otáčky, posuv a chlazení; použít HSS-Co | Kompenzovat problém pouze větším tlakem |
| Svar výrazně vystupuje | Lamelový brusný kotouč | Pokusu odstranit svar čisticím rounem |
| Povrch je pouze zaoxidovaný | Čisticí kotouč / rouno | Zbytečně hrubému úběru |
| Po broušení zůstaly hluboké rýhy | Vrátit se k vhodné mezizrnitosti | Přechodu rovnou na filc |
| Povrch je hladký a má být lesklý | Filcový kotouč + pasta | Leštění špinavého nebo hrubě vybroušeného povrchu |
Praktický pracovní postup od řezu po finální povrch
1. Zaměření a řezání
Nejdříve připravte přesný polotovar. Čím čistší je řez, tím méně práce vznikne při dalším začišťování.
2. Vrtání otvorů
Otvory je zpravidla výhodnější vytvořit v dobře přístupném polotovaru před dokončovacími operacemi. Při vrtání kontrolujte tvorbu třísky a teplotu vrtáku.
3. Svaření sestavy
Po svaření se rozhoduje, zda má svar zůstat viditelný, zda se bude pouze čistit, nebo zda je požadované úplné srovnání s okolním materiálem.
4. Hrubší srovnání
Vystouplý svar se odstraní vhodným brusným nástrojem. Cílem není brousit okolní materiál, ale dostat svar na požadovanou úroveň.
5. Jemnější broušení
Další zrnitost odstraní brusné stopy z předchozího kroku. U pohledových ploch už v této fázi sledujte směr výsledné kresby.
6. Čištění nebo sjednocení povrchu
Brusné rouno lze použít tam, kde už není potřeba výrazný úběr.
7. Leštění
Pouze pokud výrobek vyžaduje vysoký lesk. Filc přichází na řadu až na připraveném povrchu.
8. Chemické ošetření
Pokud jej vyžaduje technologie výrobku, následuje odpovídající chemické ošetření svarových oblastí.
Dílenské příslušenství podle typu nerezového polotovaru
Nerezové plechy, profily a trubky
Pro konstrukční výrobu lze příslušenství kombinovat s kategorií nerezové plechy a profily.
U plechu hlídejte především lokální přehřívání a zbytečný úběr. Tenká plocha se může při dlouhém broušení jednoho místa snáze deformovat.
Profil nebo jekl vyžaduje přesný řez zejména v případě, kdy z jednotlivých dílů vzniká svařovaný rám. U trubek se při broušení snažte zachovat původní zakřivení.
Varné fitinky a tvarovky
U svařovaných potrubních sestav navazuje opracování přímo na geometrii kolen, T-kusů a redukcí. Tyto prvky najdete v kategorii varné fitinky a tvarovky.
Zakřivený povrch vyžaduje citlivější vedení brusiva než rovný plech. Proto se zde častěji kombinují různé nástroje – od lamelových kotoučů přes brusná rouna až po menší dokončovací prvky.
Nerezové příruby a potrubní spoje
Kategorie nerezové příruby zahrnuje prvky pro rozebíratelné potrubní spoje.
Při výrobě sestavy se brousí hlavně navazující trubka, hrany a svarové oblasti. Funkční těsnicí plocha příruby je jiný případ. Tu nelze svévolně přebrušovat pouze proto, aby vizuálně odpovídala okolnímu povrchu.
Jak prodloužit životnost vrtáků a brusiva
Nejrychlejší cesta ke kratší životnosti nástroje vede přes nadměrné teplo a nevhodné zatížení.
- nepřekračovat maximální povolené otáčky,
- respektovat doporučený pracovní rozsah, pokud jej výrobce uvádí,
- nepoužívat poškozený kotouč,
- řezný kotouč nezatěžovat z boku,
- vrtat ostrým vrtákem s odpovídajícím posuvem,
- používat vhodné řezné médium,
- nástroje pro nerez chránit před kontaminací uhlíkovou ocelí,
- při broušení netlačit více, než je potřeba k účinnému úběru.
Jak poznat, že můžete přejít na další brusný krok
Jednoduchým pravidlem je, že další nástroj by už neměl opravovat zásadní vady po nástroji předchozím.
Před změnou zrnitosti povrch očistěte a zkontrolujte pod šikmým světlem. Pokud stále vidíte hluboké jednotlivé rýhy, je příliš brzy přecházet na jemnější stupeň.
Stejné pravidlo platí před leštěním. Jakmile se povrch začne lesknout, hlubší stopy jsou viditelnější. Je proto výhodnější odstranit je ve fázi broušení, nikoli až při finální úpravě.
Dílenské příslušenství NEREZINOX pro celý proces zpracování nerezu
Dobře zvolený pracovní postup nepoužívá jeden nástroj na všechno.
Řezný kotouč vytváří polotovar. HSS-Co vrták připravuje otvory. Lamelový kotouč odstraňuje přebytek svaru. Čisticí rouno řeší povrchovou oxidaci nebo nečistoty bez zbytečně hlubokého zásahu. Filc dokončuje už připravený povrch.
Při výběru proto postupujte od konkrétní operace, nikoliv pouze podle toho, co lze upnout do stejné brusky.
Správně zvolený nástroj snižuje počet opravných kroků. A právě to je při práci s nerezí často větší úspora než samotná rychlost jednoho brusného nebo řezného úkonu.
Často kladené otázky
Jaký kotouč použít na řezání nerezu?
Používejte řezný kotouč, který je výrobcem určený pro nerezovou ocel nebo INOX. U tenkostěnných trubek, profilů a plechů může být výhodný velmi tenký kotouč, protože vytváří úzkou řeznou spáru a odebírá méně materiálu.
Je kotouč tloušťky 0,6 mm vhodný i pro broušení hrany?
Ne. Tenký řezný kotouč, například Rhodius XTK6 EXACT 0,6 mm, je určený především pro přesné dělení materiálu. K bočnímu srovnávání hrany použijte brusný nebo lamelový kotouč určený pro tento typ zatížení.
Jaký vrták použít do nerezové oceli?
Pro vrtání nerezu se často používají vrtáky HSS-Co. Kobalt zvyšuje tepelnou odolnost rychlořezné oceli. Životnost však stále závisí na správných otáčkách, posuvu a chlazení.
Proč se HSS-Co vrták při vrtání nerezu přehřívá?
Ani kobaltový vrták není odolný vůči libovolnému tepelnému zatížení. Příliš vysoké otáčky, slabý posuv nebo nedostatečné mazání způsobí, že ostří více tře, než řeže.
Kdy použít lamelový kotouč a kdy čisticí rouno?
Lamelový kotouč použijte tam, kde potřebujete skutečně odebrat základní materiál – například při srovnání svaru nebo sražení hrany. Čisticí rouno je vhodnější pro odstranění oxidace, barvy, rzi nebo povrchových usazenin.
Proč má čisticí kotouč Rhodius SVS maximálně 9 630 ot./min., ale doporučeno je 3 000–7 000 ot./min.?
Maximální otáčky představují konstrukční limit nástroje, nikoliv automaticky optimální pracovní rychlost. Doporučený pracovní rozsah odpovídá podmínkám, ve kterých má brusné rouno správně pracovat.
Jak odstranit svar na nerezu bez vytvoření prohlubně?
Nejdříve odstraňujte pouze převýšení svaru a pravidelně kontrolujte přechod do základního materiálu. Jakmile se svar blíží úrovni okolní plochy, snižte agresivitu broušení.
Lze po hrubém broušení přejít rovnou na filcový kotouč?
Pokud na povrchu zůstaly hlubší rýhy, obvykle ne. Filcový kotouč slouží pro předleštění a leštění již připraveného povrchu. Hluboké stopy je efektivnější odstranit vhodnou mezizrnitostí ještě před leštěním.
K čemu slouží mořicí pasta na nerezové svary?
Mořicí pasta odstraňuje oxidické vrstvy a svarové náběhové barvy z tepelně ovlivněných oblastí nerezové oceli. Jde o chemickou povrchovou úpravu, nikoliv náhradu mechanického broušení.
Může se brusivo používané na běžnou ocel použít také na nerez?
Z hlediska čistoty povrchu je vhodné nástroje oddělovat. Brusivo používané na uhlíkovou ocel může na nerez přenést železné částice, které mohou později vytvořit lokální korozní zabarvení.